
本文要点
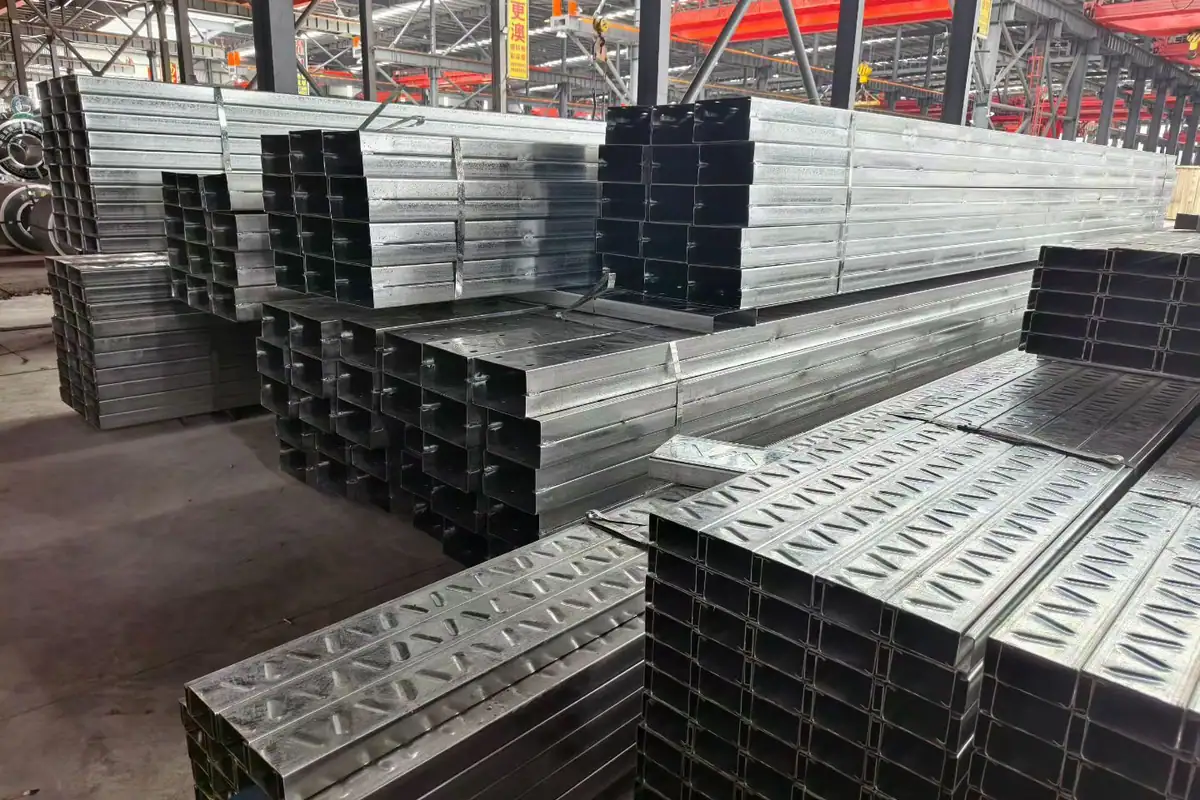
- C 型和 Z 型檩条是冷弯成型的次级受力构件,用于支撑屋面或墙面围护,并把荷载传递给主框架。
- 仅写“C 型”或“Z 型”不是完整规格:厚度、材质、长度、孔位、表面处理和连接件都需要明确。
- 加工文件回答“做什么”,结构计算回答“够不够”:跨度、间距、搭接、支撑和连接按设计确认,不按产品目录选。
- 下单前把切割、冲孔、表面处理、检验文件和交付方式写进项目文件,报价才可比较。
加工图应包含什么
檩条的加工图应标明截面类型、名义尺寸、板厚、钢材牌号、构件长度、孔位、搭接方式和连接细节。当项目要求防腐蚀或指定表面处理时,图纸还应注明镀锌或喷漆等要求。
C 型或 Z 型截面本身不是完整的采购描述。名义深度相同的两根构件,板厚、翼缘尺寸、孔位、镀层和长度都可能不同,这些差异会影响重量、吊装、连接加工以及构件与屋面或墙面系统的配合。
加工与设计的分工
加工与结构设计回答的是不同问题。加工文件定义要切割、冲孔、成型、标识和交付什么;结构计算决定所选构件对跨度、荷载、约束、挠度、腹板局部承压、风吸力和连接力是否足够。间距、搭接长度、支撑和支座条件应依据项目设计确认,而不是从通用产品表里选。
这个区分对连续 Z 型檩条体系尤其重要。搭接构件可以在中间支座处重分布弯矩,但搭接长度、螺栓布置和局部极限状态仍需要设计验算。简支 C 型檩条与连续 Z 型檩条可能支撑同样的围护,力学行为却不同。
常见加工工序
按项目供应檩条通常包含以下工序:
- 按所需长度切割构件;
- 按批准图纸冲孔或钻孔;
- 把带钢或卷料冷弯成指定 C 型或 Z 型截面;
- 在供货范围内准备套筒、连接板等连接件;
- 按项目要求做镀锌、喷漆或其他表面处理;
- 标识构件,并按项目或安装顺序打包。
具体顺序取决于设备、材料和项目要求。采购时要问的不是厂家“有没有 C 型或 Z 型檩条”,而是能否按批准图纸稳定地产出所需截面和孔位。
检验与材质文件
检验记录应覆盖订单中的风险点。常见检查包括截面尺寸、板厚、切长、孔位、构件标识和可见表面状况。材质证明书或钢厂文件应标明对应材料,并与批次或订单记录对应。
对特殊镀层、公差或第三方检验要求,应在生产前约定。把要求写进图纸包、采购规范和检验计划,比生产完成后再补更容易控制。
交付与现场协调
檩条通常按捆或按项目批次交付。包装应防止构件变形,并保证卸货后能识别截面、长度和安装区域。海外项目还需要协调装柜、标识、单证以及不同屋面或墙面区域的安装顺序。
这些物流安排不改变结构设计,而是通过减少识别错误、保护成型截面、让安装顺序与批准图纸一致来支撑设计落实。
下单前检查清单
| 项目 | 为什么重要 |
|---|---|
| C 型或 Z 型截面与名义尺寸 | 确定截面形状与连接接口 |
| 钢材牌号与板厚 | 影响强度、重量和镀层表现 |
| 切长与按构件号数量 | 把加工与安装顺序对应起来 |
| 孔位与连接附件 | 避免返工和现场钻孔 |
| 表面处理 | 镀锌或喷漆按项目要求执行 |
| 检验记录与材质证明书 | 留下合规与可追溯记录 |
| 包装、标识与交付顺序 | 保证现场安装效率 |
| 设计责任 | 确认谁负责验算跨度、间距、搭接、支撑和连接 |
这份清单能把“可比较的技术报价”和“只比单价的报价”分开,也让厂家在生产前有足够信息做可制造性评审。
常见问题
询价时要提供什么?
提供批准图纸或构件清单,注明截面、材质、厚度、长度、孔位、表面处理、数量和到货地。资料越完整,报价越可比较。
C 型檩条能用于连续跨吗?
可以,但通常需要套筒、加劲板或拼接板,节点复杂、用钢更多。长跨连续体系一般优先选择 Z 型,因为 Z 型能在支座处嵌套搭接。
厂家提供截面表,还需要结构设计吗?
厂家可以确认可制造性和图纸可行性,但截面选择、间距、搭接、支撑与连接必须按实际荷载、约束和挠度要求,由结构设计验算确认。
随货要交什么文件?
通常是材质证明书和尺寸检验记录。特殊检验要求及文件清单在生产前确认。
结论
冷弯檩条是屋面或墙面系统的一部分,不是孤立的产品目录条目。可靠的流程是:先确认结构设计,再在批准图纸中定义加工细节,约定检验文件,最后按安装顺序安排包装与交付。
相关阅读
想对比 C 型与 Z 型在跨度、荷载和搭接上的差别,可阅读C 型钢 vs Z 型钢檩条:怎么选?;需要按图供应 C/Z 檩条,可查看C/Z 檩条产品页。